Fecha:2026-09-02
un terminado Disyuntor de aire no va directamente de la línea de montaje a una caja de envío. Entre esos dos puntos hay un paso que no aparece en la mayoría de las fotos del producto: el disyuntor se monta en un compartimento de prueba, se cablea y ejecuta toda su gama de operaciones antes de que alguien decida que está listo para ser preparado para su embalaje.
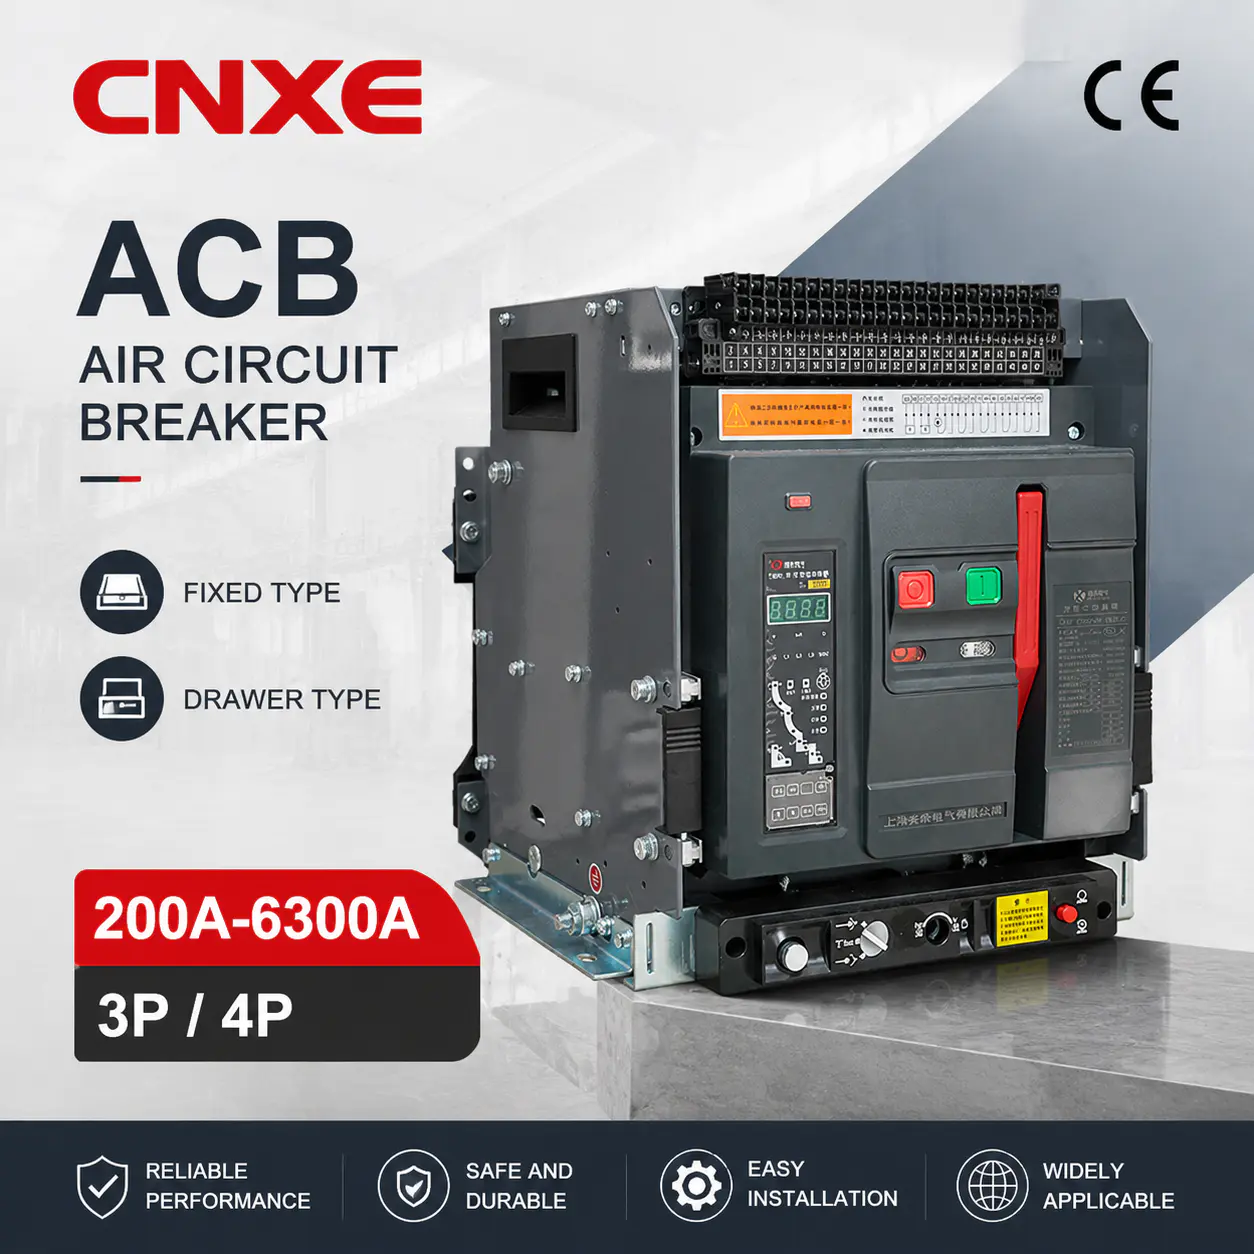
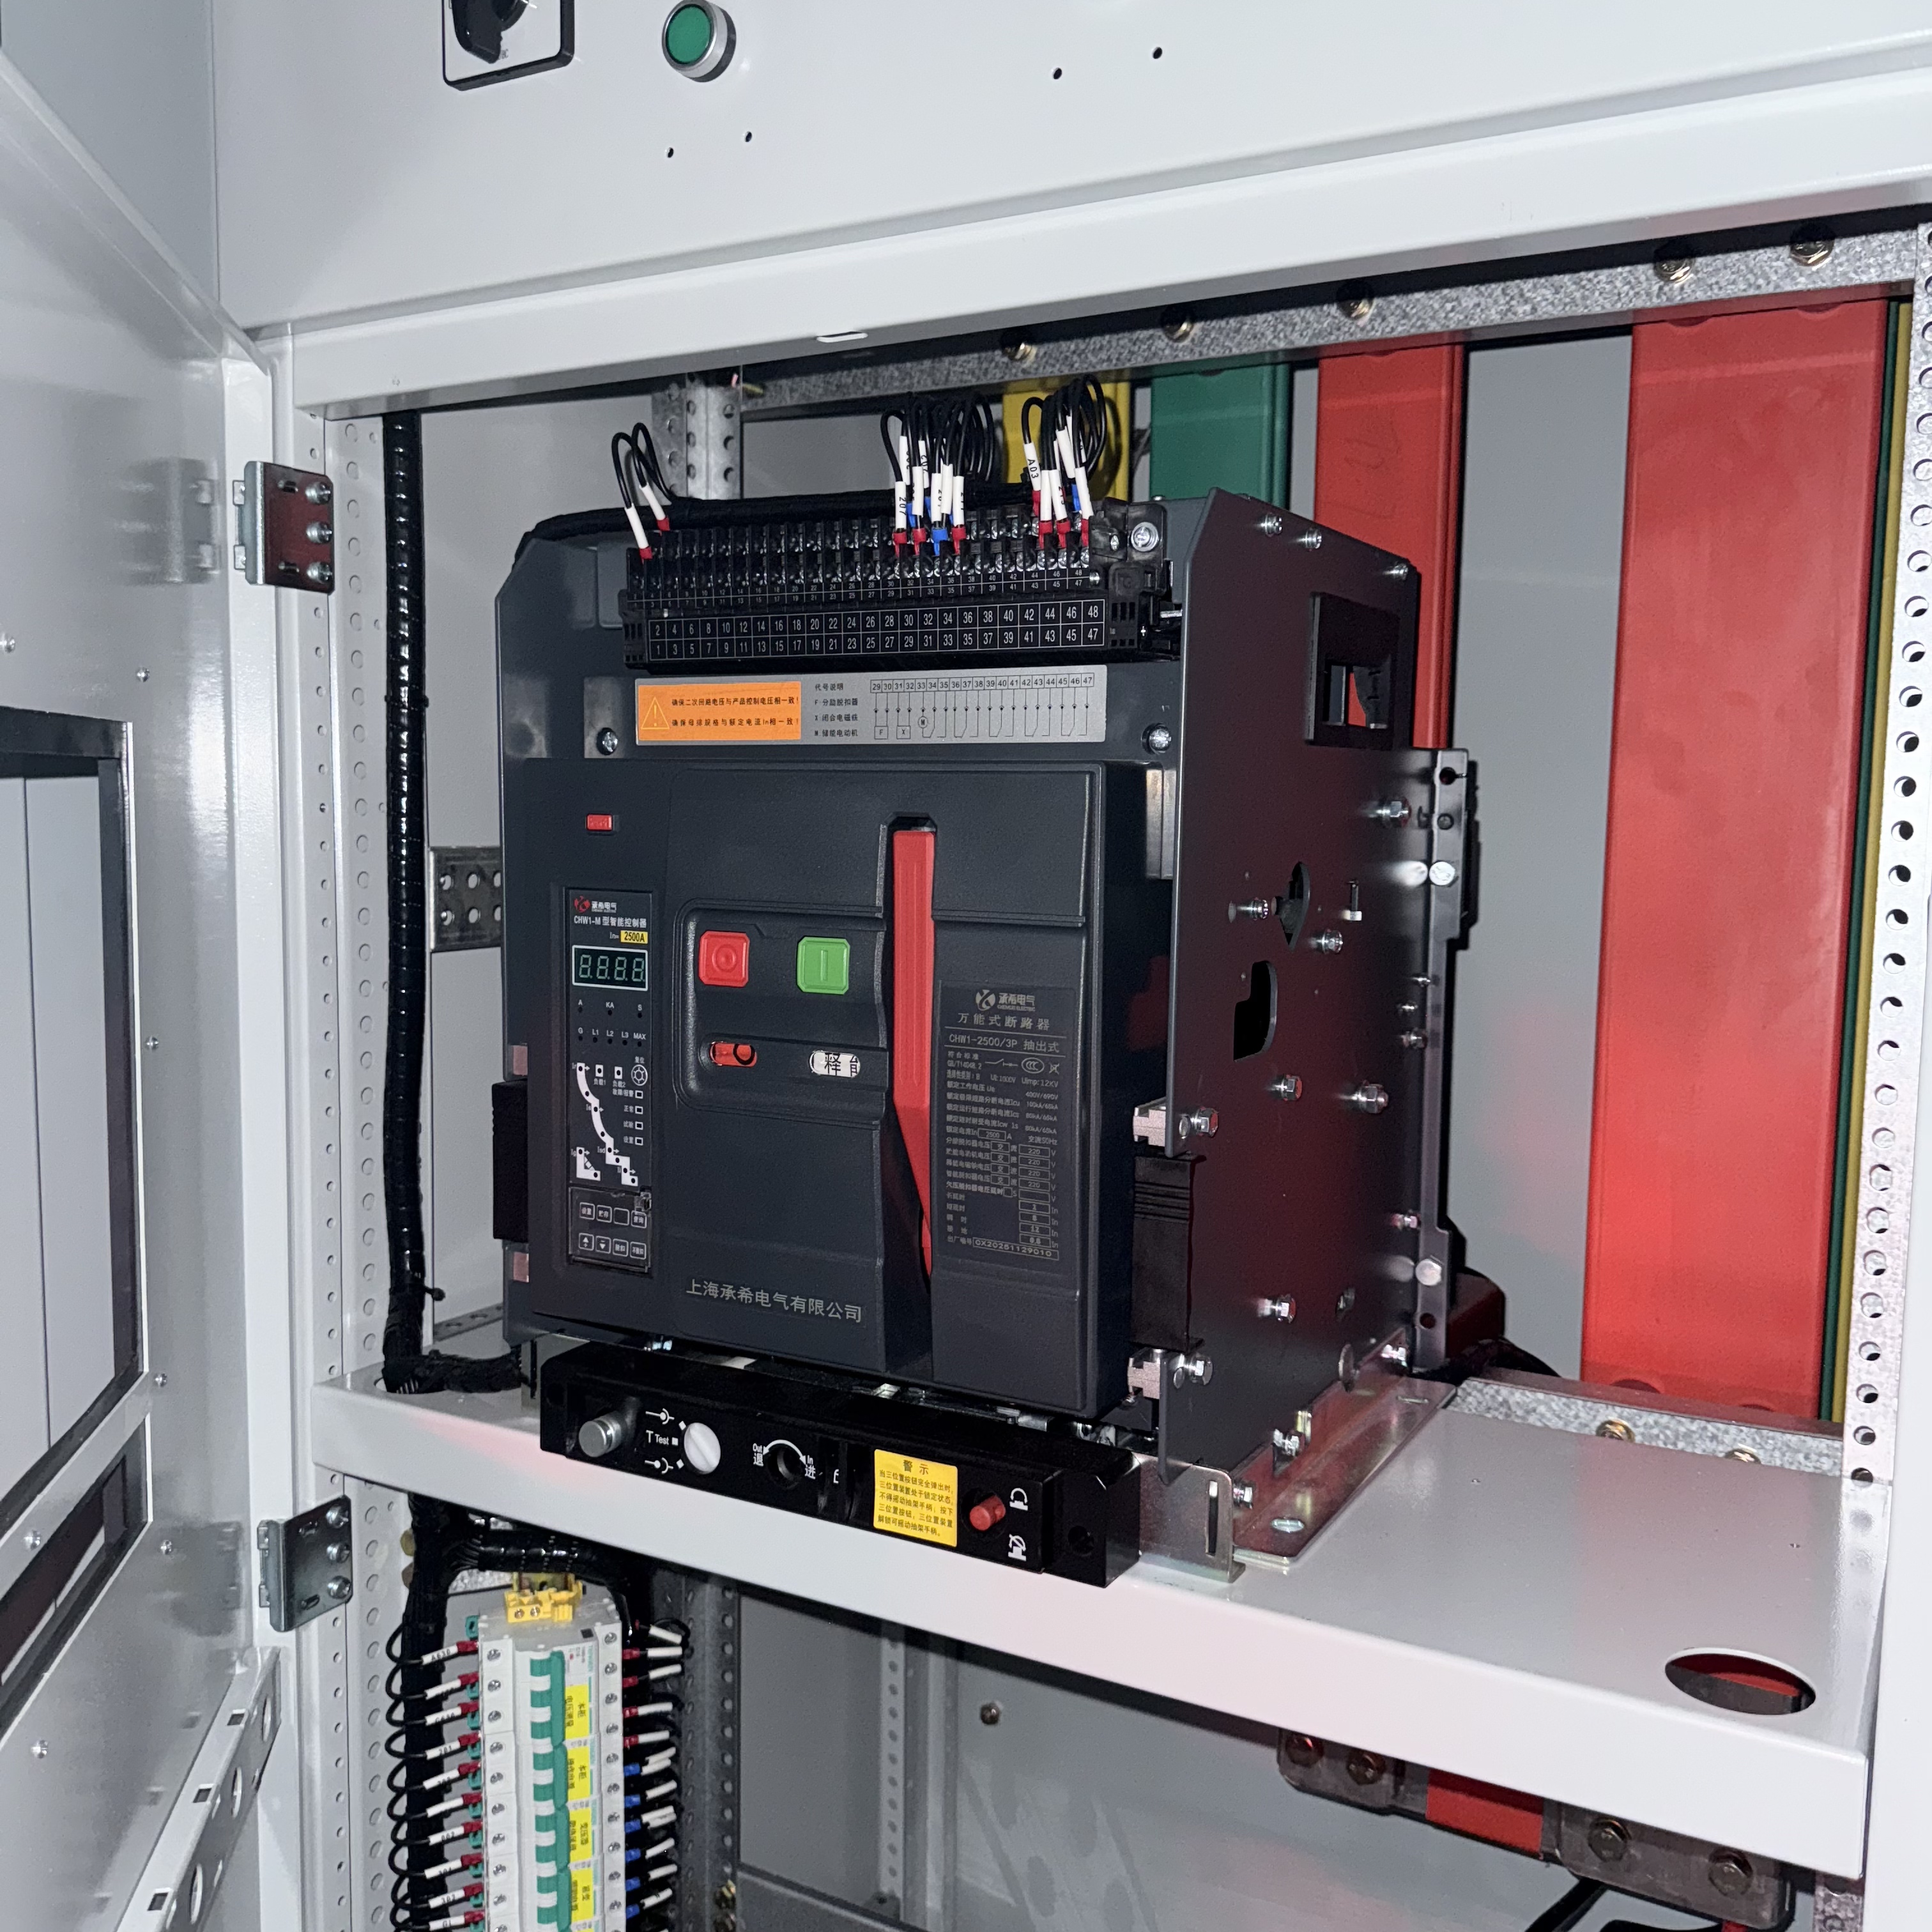
Una vez que un disyuntor de la serie CHW1 sale de la línea de ensamblaje, se coloca en un riel de compartimiento similar al que eventualmente ocupará en el sitio de un cliente. El circuito de control secundario se conecta primero, terminal por terminal, contra el diagrama de cableado fijado en la parte superior de la unidad. Esta es la fila de terminales numerados visibles en la parte superior del disyuntor, cada uno con una función de señal específica: contactos auxiliares, salida de alarma, bobina de cierre, liberación de subtensión, etc. Obtener este cableado correcto es tan importante como la ruta de corriente principal, ya que un interruptor que se dispara o cierra correctamente pero reporta una señal de estado incorrecta a un panel de distribución crea un tipo diferente de problema para el cliente en el futuro.
Con el cableado conectado, los técnicos ejecutan el disyuntor a través de su secuencia mecánica y eléctrica completa. Los botones rojo y verde en el panel frontal se utilizan para abrir y cerrar el interruptor repetidamente, confirmando que los mecanismos de disparo y cierre responden como se esperaba. El interruptor de posición de prueba/servicio/desconexión en la base de la unidad se verifica en cada posición, verificando que el mecanismo de inserción se mueva suavemente entre los estados conectado, prueba y completamente retirado. El controlador digital en la pantalla frontal se compara con la configuración de corriente nominal para esa unidad y se confirma que los indicadores de falla se restablecen correctamente después de un disparo manual. Sólo después de que un interruptor pasa por esta secuencia completa se desconecta del banco de pruebas y se traslada al área de preparación.
De aquí proceden los muebles que se ven alineados sobre bases individuales de madera. Cada disyuntor que supera su verificación de cableado y funcionamiento se saca del área de prueba y se coloca sobre su propio patín en el piso del taller, esperando la siguiente etapa: el proceso de embalaje con estructura de madera que prepara cada unidad para el transporte a larga distancia. Ver una fila de interruptores terminados colocados de esta manera suele ser una señal de que un lote ha superado las pruebas en conjunto y está avanzando hacia el embalaje como grupo, en lugar de uno a la vez.
Un disyuntor que parece correctamente ensamblado aún puede tener un error de cableado en el bloque de terminales secundario o un mecanismo de inserción que se traba ligeramente en una posición pero no en otra. Ninguno de estos problemas sería visible desde el exterior una vez que la unidad esté en su caja de envío. Ejecutar todo el cableado y la secuencia de funciones antes de que un disyuntor llegue al piso de preparación es lo que detecta este tipo de problema mientras aún se puede corregir en el lugar, en lugar de después de que el cliente ya haya instalado la unidad. Para un producto cuyo objetivo principal es proteger los equipos posteriores durante una falla, confirmar que cada ruta de señal y cada posición mecánica se comporta según lo diseñado se trata como una parte estándar de la preparación de un lote para salir de fábrica, no como un paso adicional opcional.
Lotes de la serie CHW1 interruptores pasan por esta misma secuencia independientemente del destino, ya sea que se dirijan a un ensamblador de equipos de distribución nacional o a uno de los mercados de exportación a los que la empresa realiza envíos actualmente. El piso de preparación no distingue entre pedidos en esta etapa: cada unidad colocada sobre su patín ya ha pasado por la misma verificación de cableado antes de llegar allí.


 La empresa considera que ofrecer productos eléctricos de alta calidad y un servicio al cliente de excelencia constituye su filosofía empresarial. No solo satisface las necesidades de los clientes con productos eléctricos de primera categoría, sino que además dispone de un sistema de servicio postventa completo y confiable, destinado a garantizar un funcionamiento seguro y estable.
Contáctenos
 +86-18067486879
 [email protected]
 281 Wei 15th Road, Yueqing Economic Development Zone, Zhejiang, China
Derechos de autor © Chengxi Electric Group Co., Ltd. Todos los derechos reservados
Reservado


 English
 Français
 中文简体
 русский
 Español
 عربى
